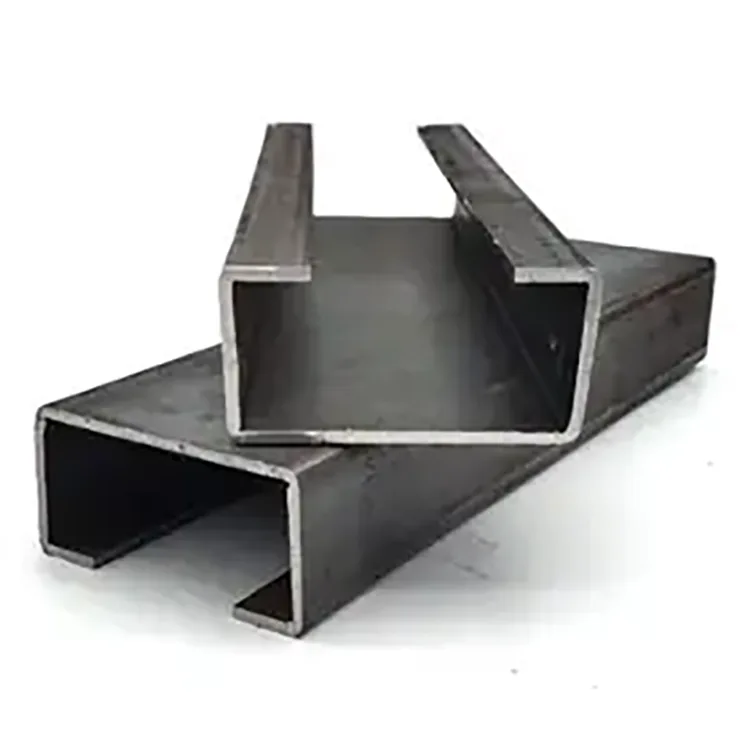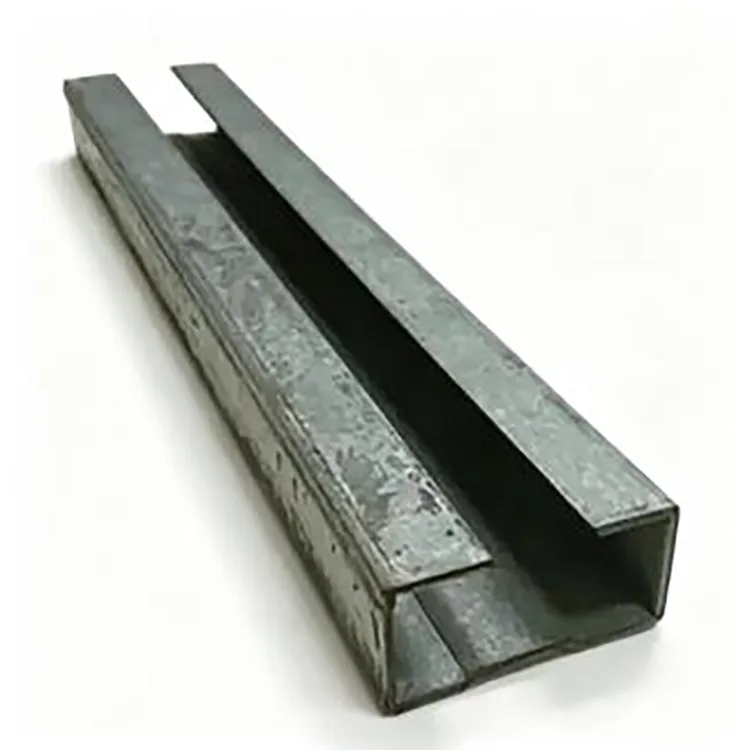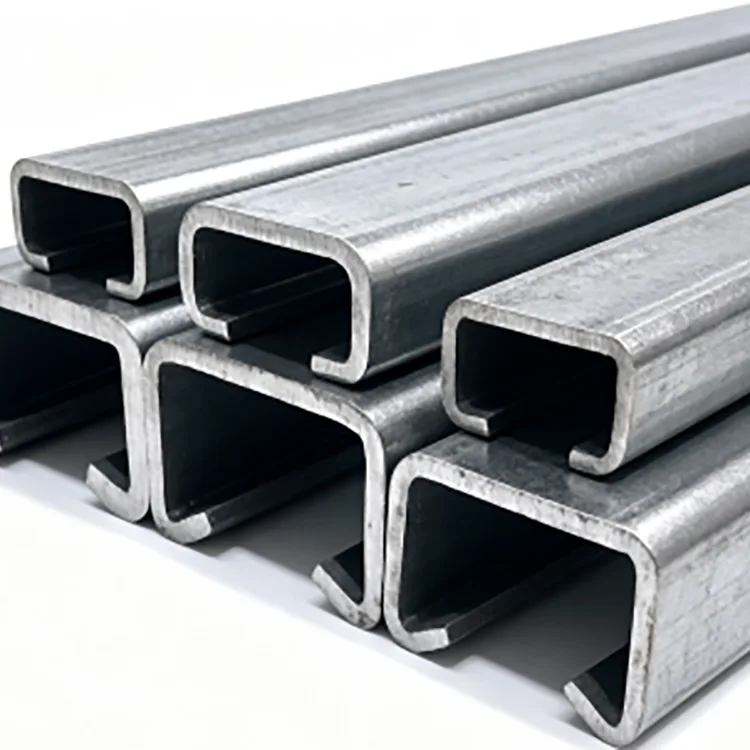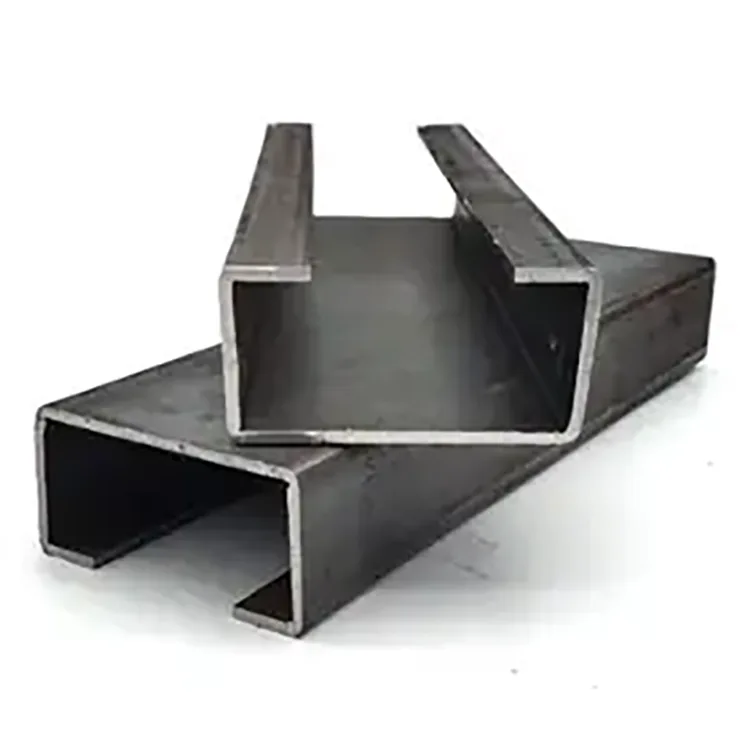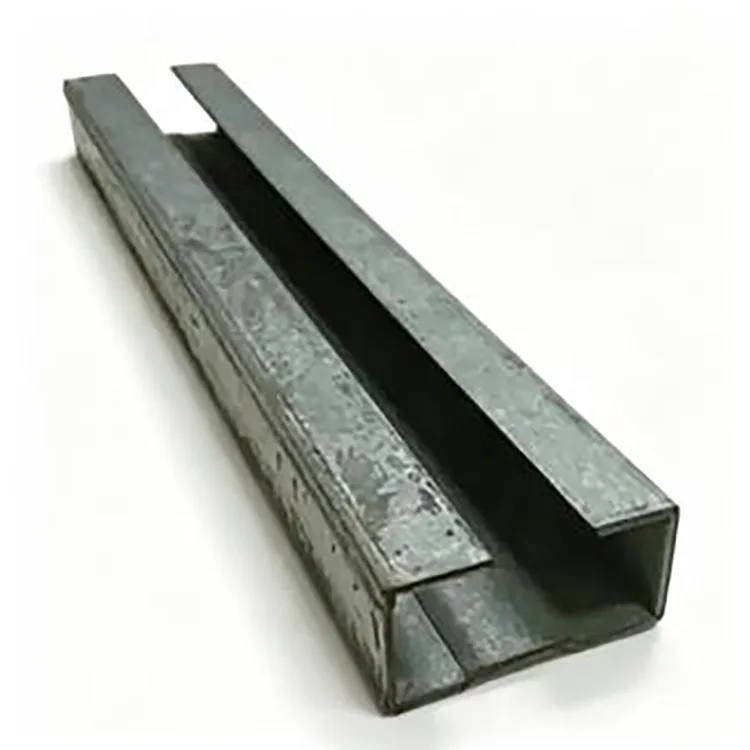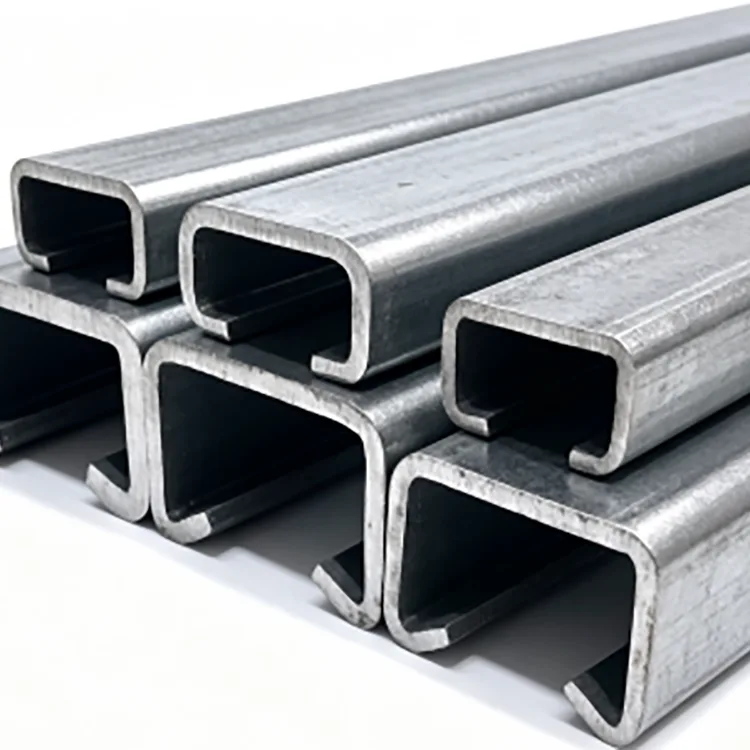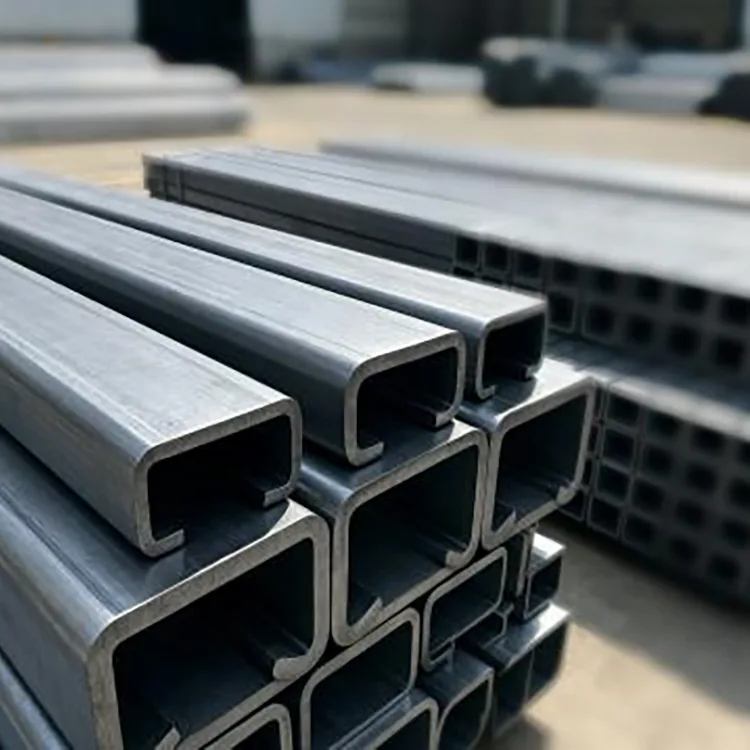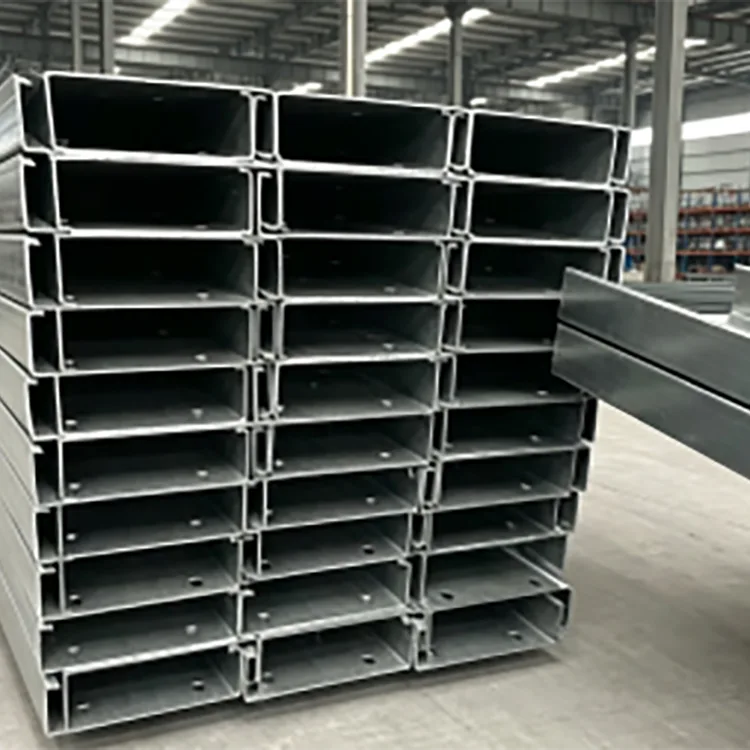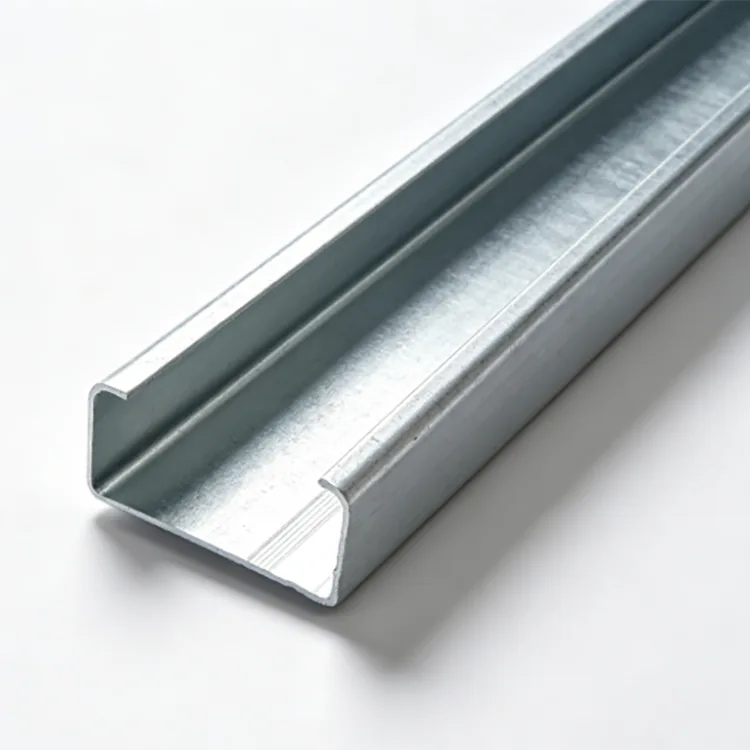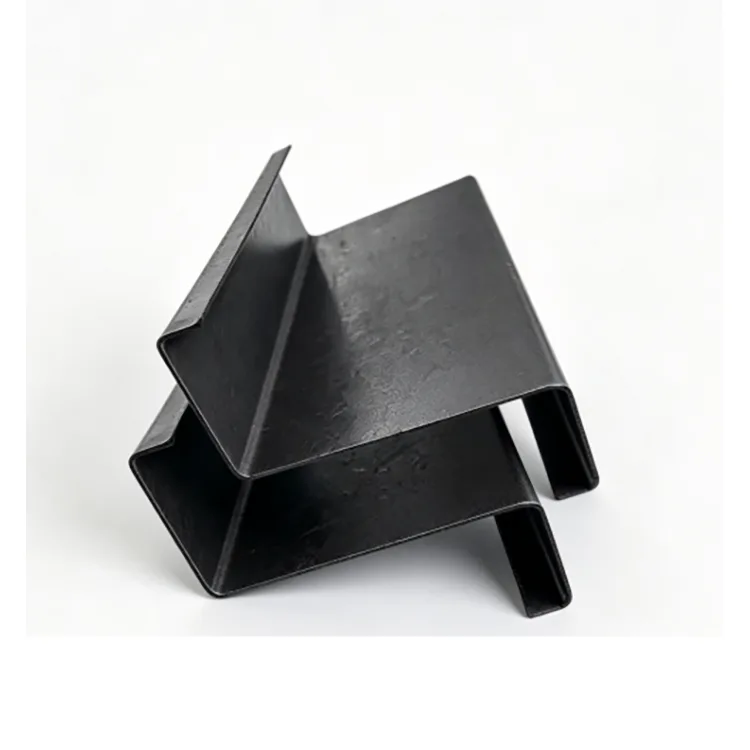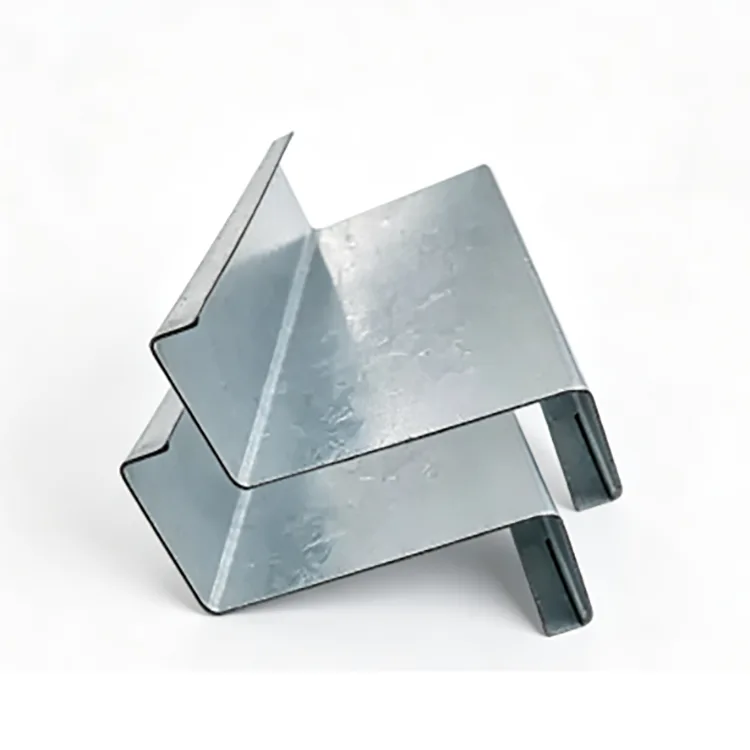
Thép phần C tạo hình nguội được thiết kế cho các kết cấu thép có tỷ lệ cường độ trên trọng lượng cao, kích thước ổn định và lắp đặt nhanh quan trọng hơn việc sử dụng các phần cán nóng nặng.
Biên dạng được sản xuất bằng cách liên tục cấp dải thép thông qua một loạt con lăn tạo hình. Thép được uốn dần thành tiết diện hình chữ C mà không cần cán nóng ở nhiệt độ cao. Do quá trình tạo hình có thể kiểm soát hình dạng và chiều dài của mặt cắt một cách liên tục nên thành viên hoàn thiện phù hợp với các dự án yêu cầu mặt cắt lặp lại, chiều dài cố định, lỗ đục lỗ trước và lắp ráp bằng bu lông nhanh.
Q235B và Q355B có sẵn theo yêu cầu về kết cấu. Các phần phổ biến nằm trong khoảng từ C80 đến C300, với độ dày thành từ 0,8 mm đến 3,0 mm.


|
Mục |
Đặc điểm kỹ thuật |
|
Sản phẩm |
Thép C định hình nguội |
|
Vật liệu |
Q235B, Q355B |
|
Phần |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Độ dày của tường |
0,8–3,0 mm |
|
Chiều dài tiêu chuẩn |
6m, 9m, 12m |
|
Độ dài tùy chỉnh |
Có sẵn khả năng cắt theo chiều dài cố định |
|
Quy trình sản xuất |
Tạo hình cuộn nguội, san lấp mặt bằng, đục lỗ và cắt |
|
Bề mặt |
Thép đen / thép ngâm, không tráng |
|
Tiêu chuẩn |
GB/T 6728-2017 |
|
Xử lý |
Đấm, cắt, cắt góc, kích thước tùy chỉnh |
|
Ứng dụng |
Xà gồ, khung tường, gác lửng, vách ngăn, giá đỡ thiết bị và kết cấu thép nhẹ |
Quy trình sản xuất khác với sản xuất kênh cán nóng thông thường.
Một dải thép bắt đầu như một vật liệu phẳng. Nó đi qua nhiều trạm tạo hình, với mỗi bộ con lăn tạo ra một lượng biến dạng được kiểm soát cho đến khi đạt được mặt cắt chữ C cuối cùng.
Quá trình hình thành dần dần này cho phép nhà sản xuất kiểm soát:
Độ sâu phần
Chiều rộng mặt bích
Hình dạng môi khi cần thiết
Độ dày của tường
Độ thẳng tổng thể
Vị trí lỗ
chiều dài cố định
Đối với các thành phần xây dựng lặp đi lặp lại, tính nhất quán về kích thước này có thể có giá trị hơn việc chỉ chọn một phần thép nặng hơn.
Tuy nhiên, hiệu suất kết cấu cuối cùng phải luôn được kiểm tra dựa trên kích thước mặt cắt thực tế, cấp vật liệu, nhịp, điều kiện hỗ trợ, phương pháp kết nối, tải trọng và mã thiết kế hiện hành.
Dải thép Q235B hoặc Q355B được lựa chọn theo tiết diện và ứng dụng kết cấu yêu cầu.
Vật liệu đến được kiểm tra độ dày, tình trạng bề mặt và thông tin vật liệu trước khi đưa vào dây chuyền tạo hình.
Cuộn dây được tháo ra và san bằng để loại bỏ biến dạng không mong muốn. Cấp phôi ổn định là quan trọng vì sự thay đổi ở giai đoạn này sau này có thể ảnh hưởng đến độ thẳng của mặt cắt và vị trí lỗ.
Dải san bằng đi qua nhiều trạm con lăn.
Thay vì uốn vật liệu thành hình chữ C cuối cùng chỉ trong một thao tác, mặt cắt sẽ được hình thành dần dần. Điều này làm giảm biến dạng đột ngột và cho phép kiểm soát kích thước mặt cắt và hình dạng mặt bích trong suốt quá trình sản xuất.
Nếu dự án yêu cầu lỗ bu lông, lỗ dịch vụ hoặc lỗ lắp lặp lại, việc đục lỗ có thể được tích hợp vào dây chuyền sản xuất.
Khoảng cách và vị trí các lỗ phải được xác nhận từ bản vẽ của khách hàng trước khi sản xuất, đặc biệt khi các phần sẽ được lắp ráp trực tiếp tại chỗ.
Sau khi tạo hình và đột, phần được định cỡ và kiểm tra độ thẳng.
Giai đoạn này giúp kiểm soát độ xoắn, độ lệch mặt bích và sự thay đổi kích thước có thể khiến việc lắp ráp khung trở nên khó khăn hơn.
Phần liên tục được cắt theo chiều dài quy định.
Nguồn cung tiêu chuẩn bao gồm các chiều dài 6 m, 9 m và 12 m, trong khi việc cắt theo chiều dài cố định có thể được sắp xếp trong phạm vi tùy chỉnh.
Phần C hoàn thiện được kiểm tra trước khi đóng gói.
Việc kiểm tra tập trung vào kích thước mặt cắt, độ dày thành, độ thẳng, vị trí lỗ nếu có, chiều dài cắt, tình trạng bề mặt và tính nhất quán của lô.
Tạo hình nguội cho phép dải thép được định hình thành một phần mở hiệu quả. Khi thiết kế kết cấu cho phép sử dụng thành phần có thành mỏng, điều này có thể làm giảm lượng thép cần thiết so với phần thông thường nặng hơn.
Việc tiết kiệm trọng lượng thực tế phải được tính toán từ các yêu cầu về tiết diện C, độ dày tường, nhịp, tải trọng và thiết kế đã chọn thay vì giả định một tỷ lệ phần trăm cố định cho mỗi dự án.
Tạo hình cuộn liên tục cung cấp các kích thước mặt cắt có thể lặp lại trong quá trình sản xuất dài.
Đối với các dự án sử dụng hàng trăm hoặc hàng nghìn xà gồ hoặc bộ phận khung lặp đi lặp lại, kích thước nhất quán có thể đơn giản hóa việc chế tạo và giảm nhu cầu chỉnh sửa địa điểm.
Các chiều dài cắt sẵn và các lỗ đục lỗ trước có thể được cung cấp để lắp ráp bằng bu lông.
Điều này đặc biệt hữu ích cho các kết cấu thép nhẹ trong đó trình tự lắp đặt phụ thuộc vào vị trí lỗ chính xác và chiều dài cấu kiện có thể lặp lại.
Các phần từ C80 đến C300 đáp ứng nhiều yêu cầu về kết cấu và khung nhẹ.
Độ dày của tường cũng có thể được chọn từ 0,8–3,0 mm tùy theo công suất mặt cắt yêu cầu và điều kiện thiết kế.
Bề mặt thép không tráng phủ có thể được chuẩn bị để sơn, sơn tĩnh điện, mạ kẽm hoặc các quy trình chống ăn mòn được chỉ định khác.

Việc chọn phần C nên bắt đầu với yêu cầu về kết cấu thay vì chỉ chọn tiết diện lớn nhất hiện có.
|
Phạm vi phần |
Sử dụng điển hình |
Cân nhắc chính |
|
C80–C100 |
Khung đèn, vách ngăn, khung đỡ trong nhà |
Thích hợp cho tải tương đối nhẹ và nhịp ngắn hơn |
|
C120–C160 |
Xà gồ, khung tường, giá đỡ thiết bị |
Phạm vi chung cho kết cấu thép nhẹ |
|
C180–C220 |
Xà gồ nặng, cấu kiện phụ gác lửng, khung công nghiệp |
Yêu cầu xác minh tải và nhịp |
|
C250–C300 |
Các ứng dụng hỗ trợ và khung kết cấu nặng hơn |
Cần kiểm tra khả năng chịu lực của mặt cắt, mất ổn định cục bộ và thiết kế kết nối |
Việc lựa chọn thực tế cần được xác nhận thông qua tính toán kết cấu. Đối với các tiết diện có thành mỏng, oằn cục bộ, oằn biến dạng, các chi tiết ràng buộc ngang và mối nối có thể ảnh hưởng đến khả năng sử dụng.
|
Vật liệu |
Lựa chọn điển hình |
Cân nhắc |
|
Q235B |
Khung trong nhà, xà gồ, vách ngăn, giá đỡ thiết bị, kết cấu nhẹ |
Thích hợp khi yêu cầu cường độ thiết kế nằm trong khả năng của cấp |
|
Q355B |
Khung chịu tải cao hơn, xà gồ nặng hơn, bệ thiết bị và các bộ phận kết cấu |
Cấp cường độ cao hơn trong đó tính toán kết cấu yêu cầu tăng cường độ vật liệu |
Việc sử dụng Q355B không tự động có nghĩa là phần mỏng hơn có thể thay thế phần Q235B dày hơn. Thiết kế phần hoàn chỉnh phải được kiểm tra độ bền, độ ổn định, độ vênh, kết nối và khả năng sử dụng.
Thép Phần C định hình nguội tiêu chuẩn được cung cấp không có lớp phủ kẽm bảo vệ.
Điều này mang lại tính kinh tế cho:
Xưởng khô trong nhà
Kho kín
Gác lửng trong nhà
Vách ngăn nội thất
Khung thiết bị
Cấu trúc trong nhà tạm thời
Dự án nhận sơn hoặc sơn phủ bảo vệ riêng
Nó không nên được chọn làm thép đen chưa qua xử lý để tiếp xúc kéo dài với mưa, ngưng tụ, phun muối ven biển, điều kiện chôn lấp hoặc hóa chất ăn mòn.
Đối với các ứng dụng ngoài trời hoặc ẩm ướt, nên xem xét phần C mạ kẽm hoặc hệ thống chống ăn mòn được chỉ định khác.
Phần C có thể được sử dụng làm thành phần phụ của mái và tường trong các tòa nhà thép nhẹ. Kích thước và độ dày của phần phải được chọn theo nhịp, tải trọng, khoảng cách, điều kiện gió và thiết kế kết nối.
Trọng lượng bản thân tương đối thấp của các phần tạo hình nguội có thể hữu ích cho các hệ thống sàn và tầng lửng trong nhà nơi tòa nhà hiện tại có những hạn chế về tải trọng bổ sung.
Phần C thích hợp làm khung tường nội thất, hệ thống đỡ trần, kết cấu vách ngăn và các ứng dụng khung nhẹ khác.
Các phần này có thể được chế tạo thành các giá đỡ thiết bị, khung đỡ cáp và ống, kết cấu máy và giá đỡ công nghiệp.
Phần C có thể được sử dụng cho giá đỡ, máy trạm, bệ nhẹ và các kết cấu công nghiệp khác khi phần được chọn đã được xác minh về tải trọng yêu cầu.
Các dự án khác nhau thường yêu cầu các mẫu lỗ và chiều dài thành viên khác nhau. Thay vì cắt từng phần tại chỗ, dây chuyền sản xuất có thể chuẩn bị các cấu kiện theo bản vẽ chế tạo đã được phê duyệt.
Các tùy chọn có sẵn bao gồm:
Kích thước phần tùy chỉnh
Độ dày tường tùy chỉnh
Chiều dài cố định 3–12 m
Đục lỗ trước
Mẫu lỗ theo bản vẽ
Sản xuất theo chiều dài
Cắt góc
Xử lý cuối cùng đặc biệt
Sắp xếp xử lý bề mặt
Để sản xuất theo yêu cầu, người mua nên cung cấp bản vẽ mặt cắt, loại vật liệu, độ dày thành, chiều dài, đường kính lỗ và khoảng cách, số lượng và xử lý bề mặt cần thiết.
Đối với các mặt cắt tạo hình nguội, hình dạng mặt cắt cuối cùng có liên quan chặt chẽ đến tình trạng của dải thép đến và độ ổn định của quá trình tạo hình cuộn.
Do đó, việc kiểm tra chất lượng bao trùm toàn bộ quá trình sản xuất.
Kiểm tra vật liệu: Thông tin vật liệu Q235B hoặc Q355B và tình trạng dải đến được kiểm tra trước khi sản xuất.
Kiểm tra độ dày: Độ dày dải thực tế được theo dõi để đảm bảo rằng phần hoàn thiện đáp ứng yêu cầu về độ dày thành quy định.
Kiểm tra mặt cắt: Độ sâu mặt cắt, kích thước mặt bích và các kích thước quan trọng khác được kiểm tra sau khi tạo hình.
Kiểm tra độ thẳng: Cấu kiện hoàn thiện được kiểm tra độ uốn, xoắn, biến dạng.
Kiểm tra lỗ: Đối với sản phẩm đục lỗ trước, đường kính lỗ, khoảng cách và vị trí lỗ được kiểm tra theo bản vẽ sản xuất.
Kiểm tra chiều dài: Chiều dài cắt được kiểm tra trước khi bó.
Tính nhất quán của lô: Các mẫu từ các giai đoạn sản xuất khác nhau được so sánh để xác định độ lệch kích thước trong quá trình sản xuất dài.
Cách tiếp cận này đặc biệt quan trọng đối với các đơn đặt hàng lớn vì độ lệch kích thước nhỏ được lặp lại trên hàng trăm thành viên có thể tạo ra các vấn đề lắp đặt nghiêm trọng tại chỗ.
Công ty TNHH Xuất nhập khẩu Sản xuất Thông minh Rongheng (Thiên Tân) cung cấp các sản phẩm thép thông qua nền tảng bán hàng quốc tế được hỗ trợ bởi Thép Thiên Tân Gefu.
Tọa lạc tại Khu công nghiệp Daqiuzhuang, Thiên Tân, công ty hoạt động với nguồn lực sản xuất và gia công thép bao gồm ống thép, phần rỗng, thép định hình, sản phẩm mạ kẽm và hệ thống lắp đặt quang điện.
Đối với mua sắm kỹ thuật, phía cung cấp có thể hỗ trợ:
Đơn hàng thép số lượng lớn
Sản xuất có chiều dài cố định
Phần C đục lỗ trước
Kích thước tùy chỉnh
Yêu cầu OEM/ODM
Kiểm tra của bên thứ ba theo yêu cầu của dự án
Lô hàng container
MOQ tiêu chuẩn là một container 20 feet, khoảng 20–25 tấn. Thời gian thực hiện tiêu chuẩn thường là 15–25 ngày tùy thuộc vào yêu cầu kỹ thuật, số lượng, xử lý và tùy chỉnh.
Để báo giá, thông tin hữu ích nhất là kích thước tiết diện C, độ dày thành, cấp vật liệu, chiều dài, kiểu lỗ, số lượng, xử lý bề mặt, điểm đến và tiêu chuẩn áp dụng.
Có, tiết diện C tạo hình nguội được sử dụng rộng rãi làm bộ phận kết cấu và khung phụ. Tuy nhiên, sức mạnh không thể được đánh giá chỉ qua quá trình hình thành. Kích thước tiết diện, độ dày thành, cấp thép, nhịp, tải trọng, giằng, phương pháp kết nối và trạng thái mất ổn định đều phải được xem xét.
Nó có thể nhẹ hơn đáng kể khi phần C có thành mỏng được thiết kế hiệu quả có thể đáp ứng được khả năng kết cấu cần thiết. Sự chênh lệch trọng lượng thực tế phụ thuộc vào các phần được chọn và thiết kế kỹ thuật.
Các phần có thành mỏng đòi hỏi phải có thiết kế và hạn chế phù hợp. Cần kiểm tra độ vênh cục bộ, độ biến dạng, độ ổn định ngang và các chi tiết kết nối thay vì giả định rằng phần mỏng hơn sẽ hoạt động giống như kênh cán nóng nặng.
Đúng. Việc đột lỗ tự động có thể được bố trí cho các lỗ bu lông lặp đi lặp lại hoặc các lỗ hở khác. Đường kính lỗ, khoảng cách, khoảng cách cạnh và kiểu dáng phải được xác nhận từ bản vẽ chế tạo trước khi sản xuất.
Thép đen chưa qua xử lý không được khuyến khích sử dụng ngoài trời trong thời gian dài. Mưa, ngưng tụ, phun muối và độ ẩm khác có thể đẩy nhanh quá trình ăn mòn. Phần C mạ kẽm hoặc sơn thích hợp hơn khi cần bảo vệ chống ăn mòn.
Trong môi trường trong nhà khô ráo, thông thoáng, việc bảo vệ chống ăn mòn bổ sung có thể không phải lúc nào cũng cần thiết. Nếu có độ ẩm, sự ngưng tụ, hơi hóa chất hoặc các điều kiện ăn mòn khác, cần xem xét lớp phủ bảo vệ phù hợp.
Q355B có cường độ năng suất được chỉ định cao hơn Q235B và có thể được chọn khi thiết kế kết cấu yêu cầu cường độ vật liệu lớn hơn. Điều đó không tự động có nghĩa là mọi phần của Q355B đều có thể được làm mỏng hơn; thiết kế kết cấu hoàn chỉnh vẫn cần được kiểm tra.
Chiều dài phổ biến là 6 m, 9 m và 12 m. Việc cắt theo chiều dài cố định cũng có thể được sắp xếp theo yêu cầu của dự án.
Đúng. Kích thước phần tùy chỉnh, độ dày thành, chiều dài, kiểu lỗ và các yêu cầu xử lý khác có thể được thảo luận theo bản vẽ và tính khả thi của sản xuất.
Cung cấp kích thước mặt cắt C, độ dày thành, loại vật liệu, chiều dài yêu cầu, số lượng, kiểu lỗ nếu có, xử lý bề mặt và yêu cầu giao hàng. Nên vẽ mặt cắt cho các sản phẩm không đạt tiêu chuẩn.
Địa chỉ
Đường huyết mạch cấp 2 số 2-1, Khu mở rộng Khu công nghiệp Daqiuzhuang, quận Tĩnh Hải, Thiên Tân, Trung Quốc
điện thoại